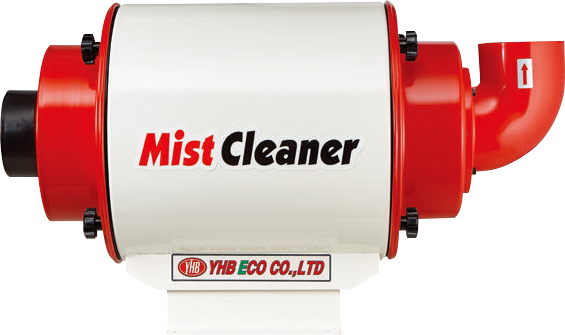
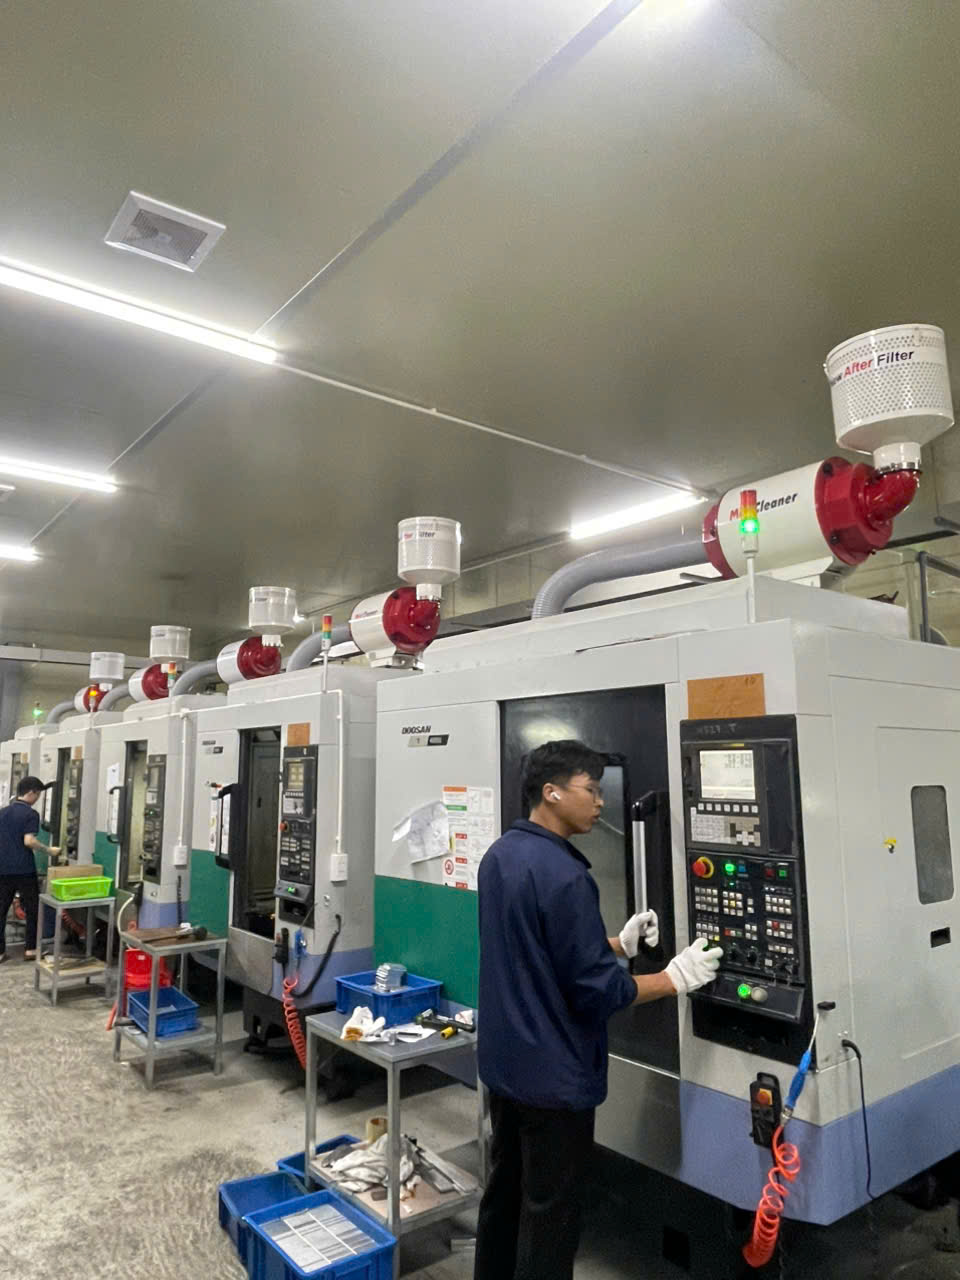
Việc lắp đặt máy hút hơi dầu đúng kỹ thuật không chỉ giúp tối ưu hóa lực hút mà còn đảm bảo an toàn, tránh rung lắc gây ảnh hưởng đến độ chính xác của máy CNC. Dưới đây là quy trình lắp đặt chuẩn mà các kỹ sư thường áp dụng.
1. Chuẩn bị trước khi lắp đặt
-
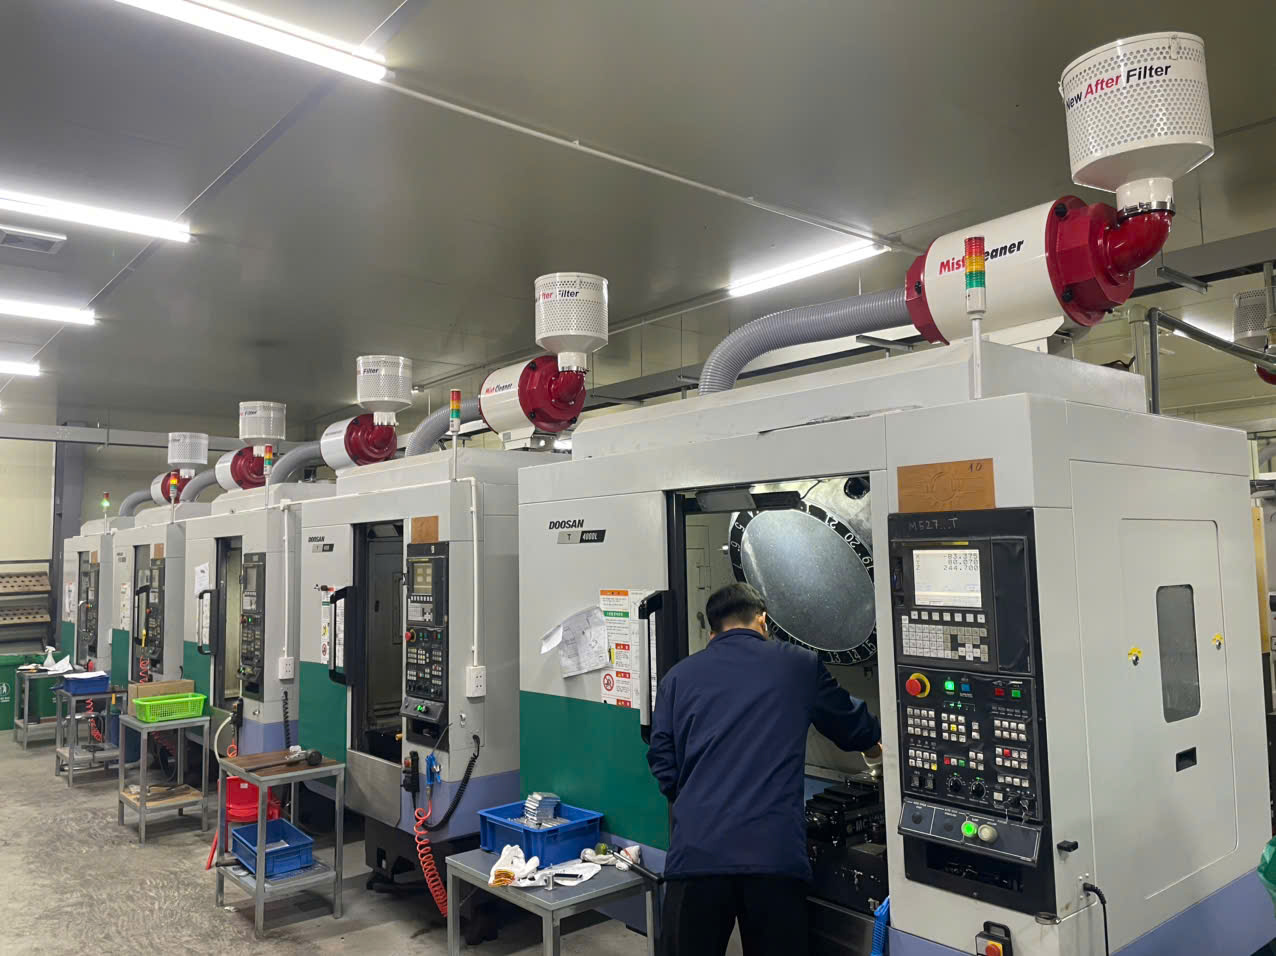
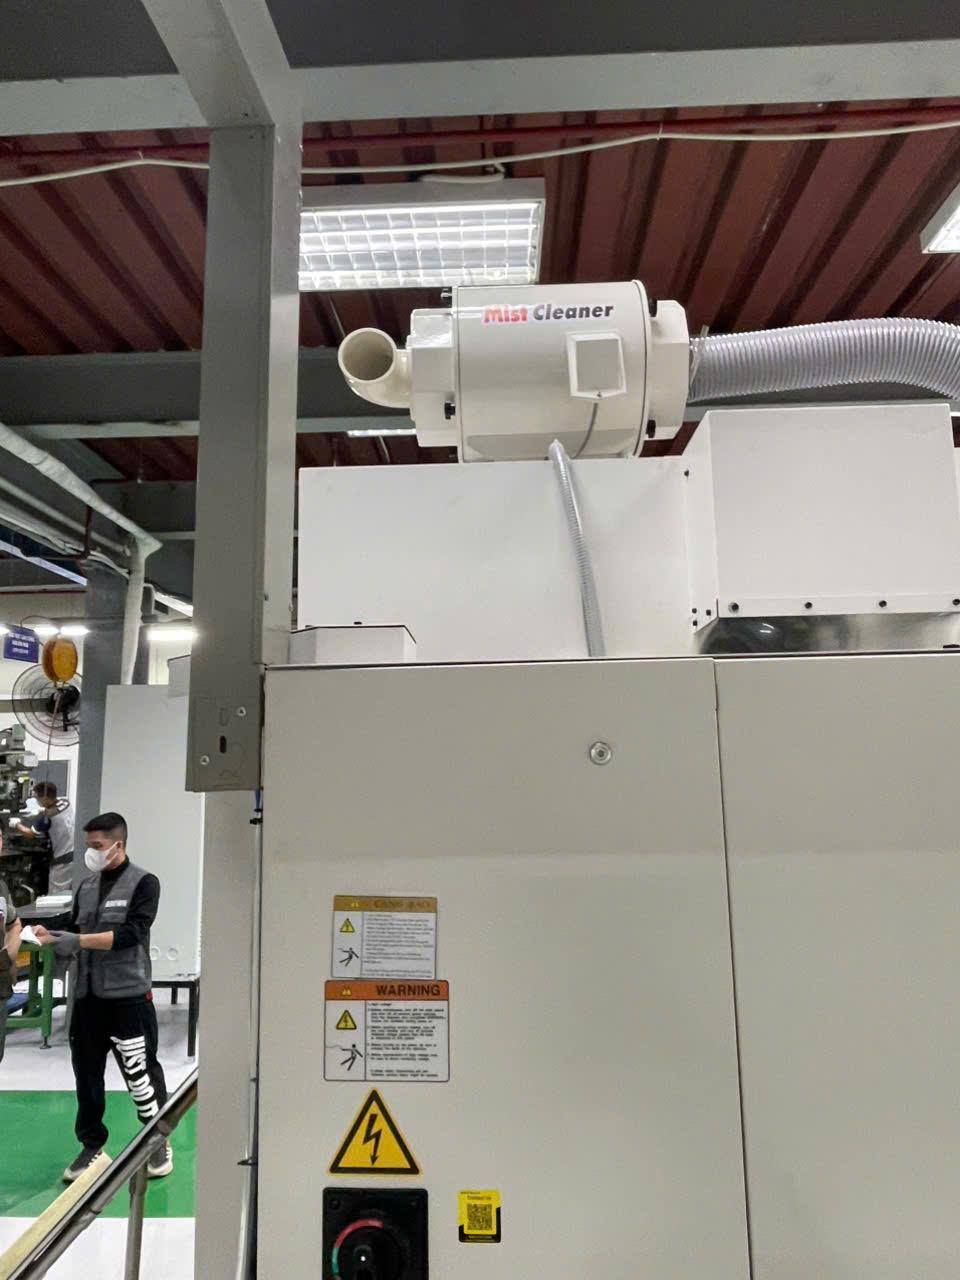
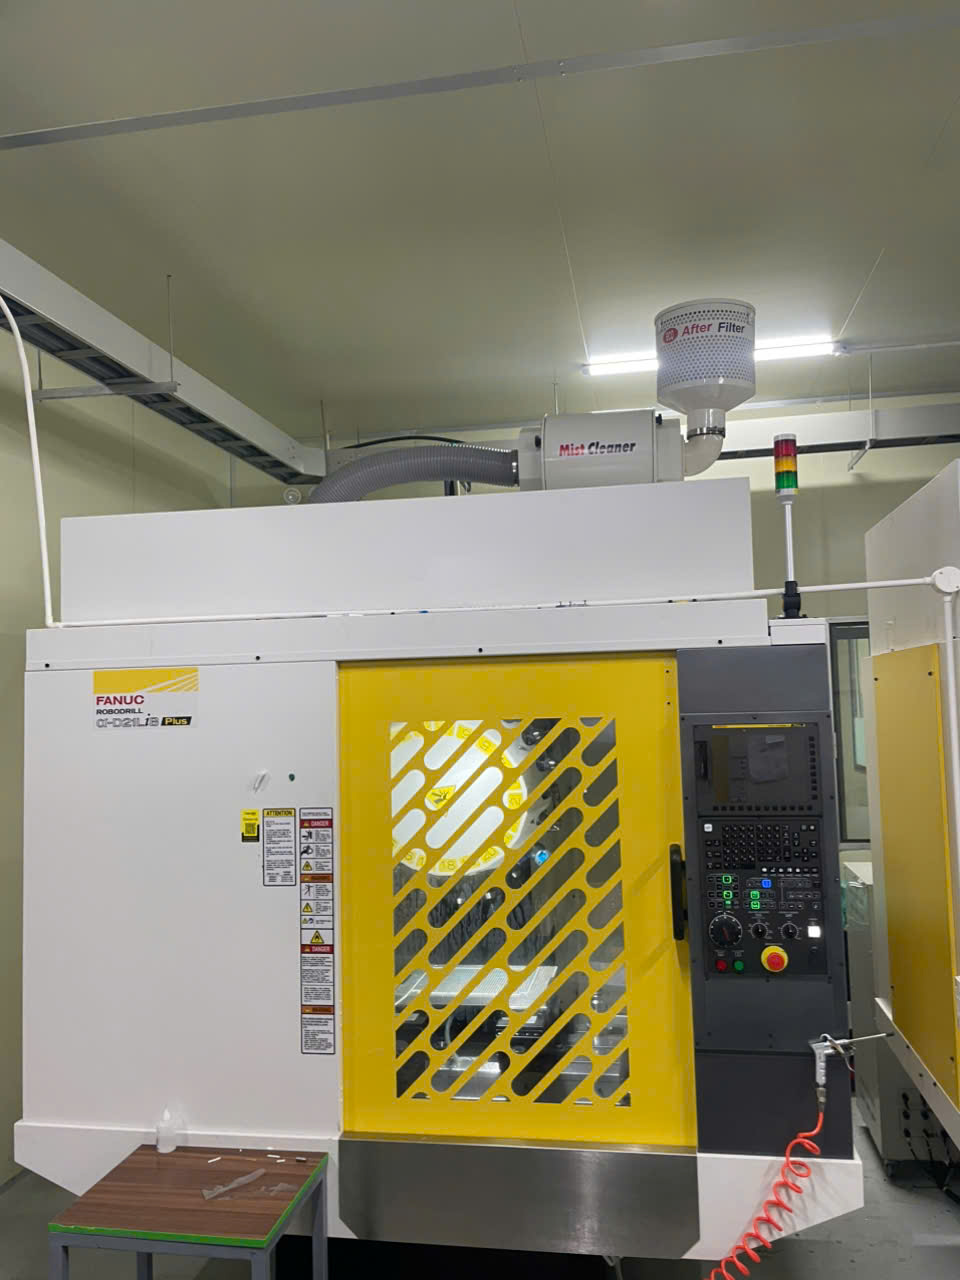
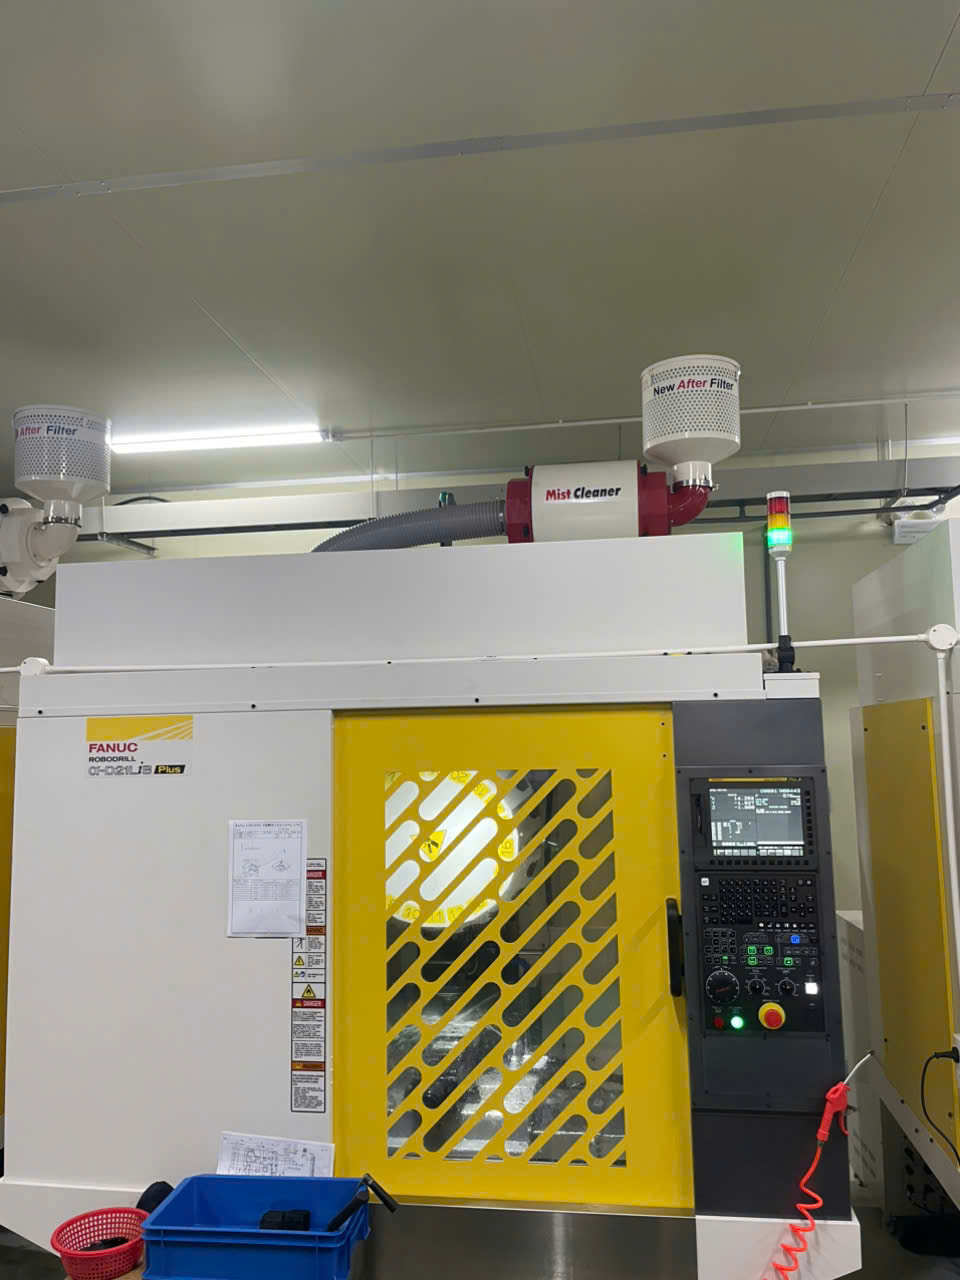
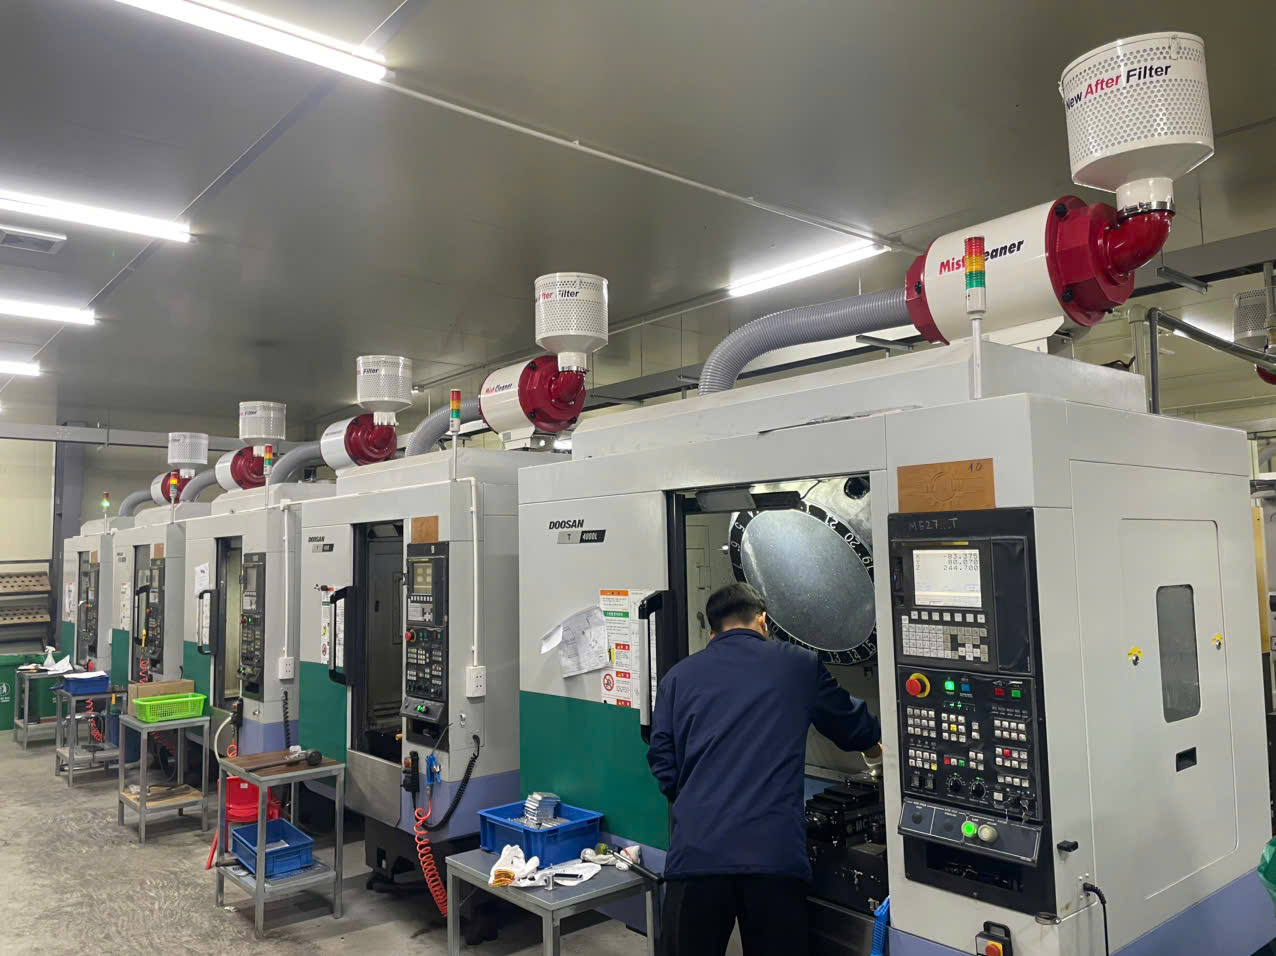
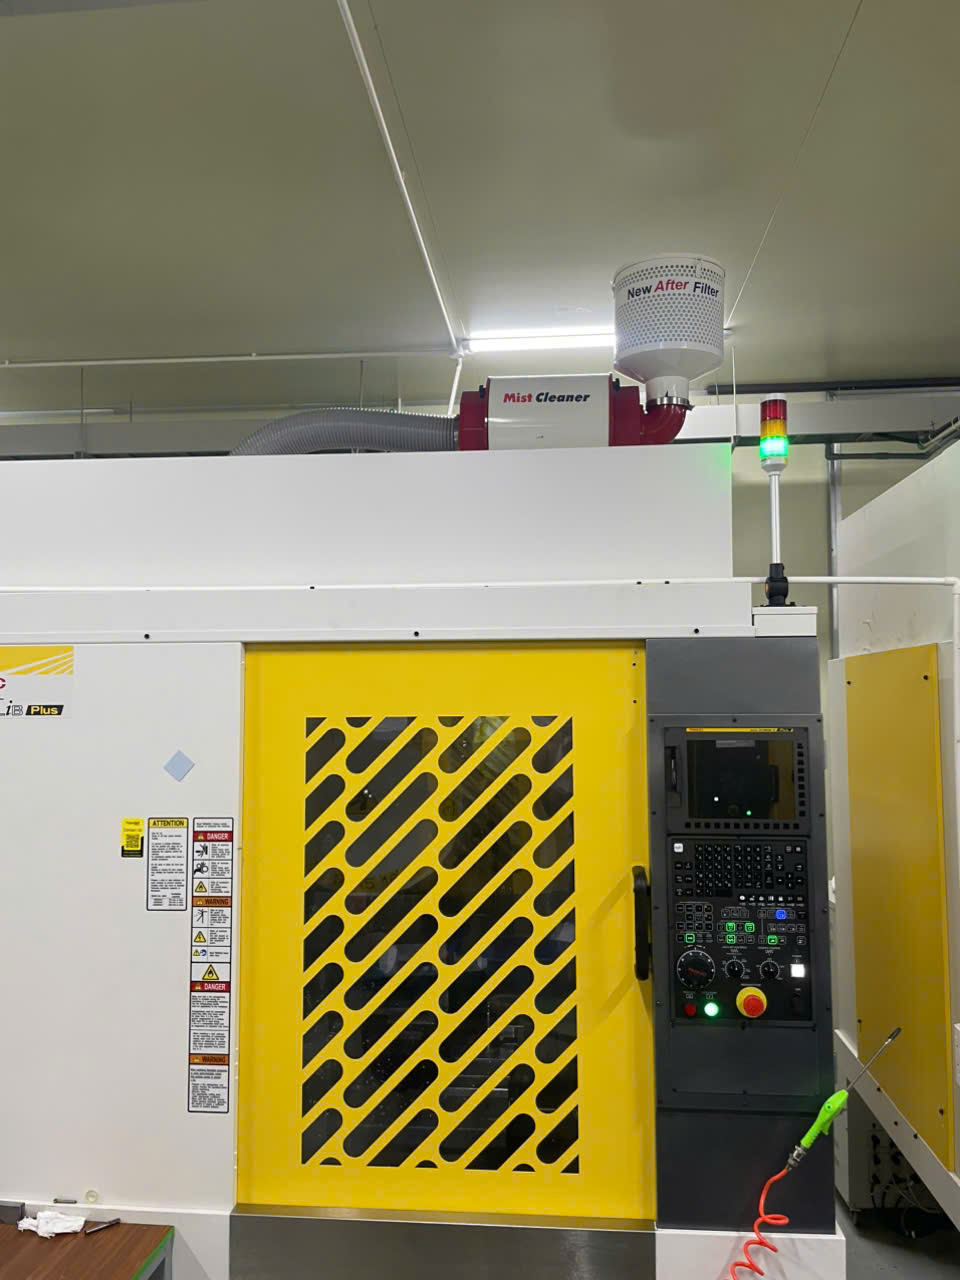
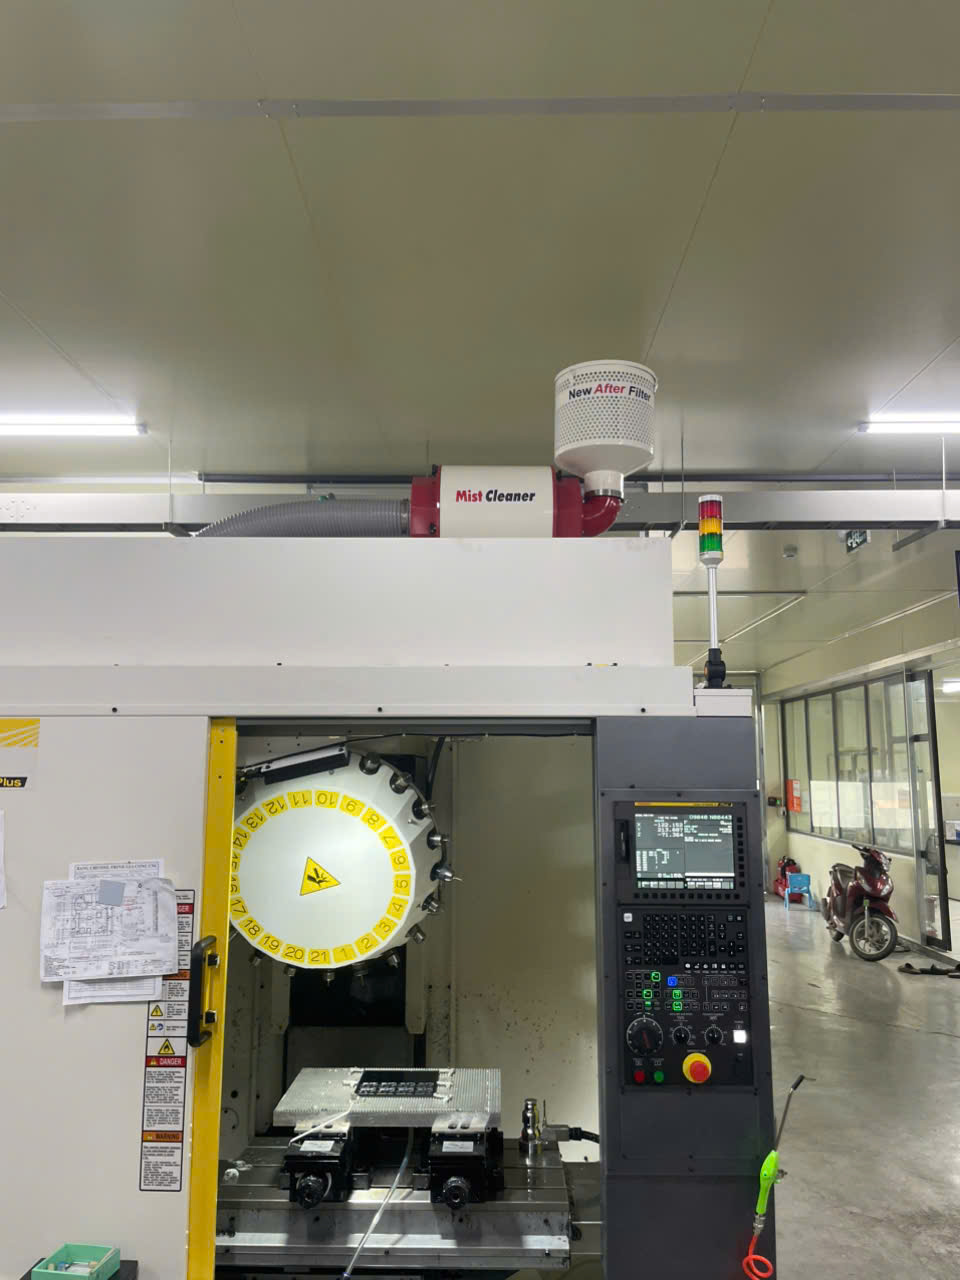
Vị trí lắp đặt: Thông thường là nóc máy CNC. Cần chọn vị trí gần nguồn phát sinh sương dầu nhất (thường là phía trên trục chính hoặc khu vực gia công).
-
Kiểm tra bề mặt: Đảm bảo nóc máy đủ chắc chắn để chịu tải trọng của thiết bị. Nếu nóc máy mỏng, cần chuẩn bị thêm khung sắt bổ trợ.
-
Dụng cụ: Máy khoan, bộ lục giác, cờ lê, băng keo bạc, keo silicon và ống dẫn dầu chuyên dụng.

2. Quy trình lắp đặt chi tiết
Bước 1: Khoét lỗ thông hơi trên nóc máy CNC
-
Đo kích thước họng hút của máy hoặc tấm đế (base).
-
Dùng máy cắt hoặc máy khoan khoét một lỗ tương ứng trên nóc máy CNC.
-
Lưu ý: Cần che chắn kỹ khu vực bàn máy phía dưới bằng bạt để tránh mạt sắt rơi vào băng máy hoặc dung dịch làm mát.
Bước 2: Lắp đặt đế máy và giảm chấn
-
Đặt tấm đế hoặc khung đỡ lên vị trí đã khoét lỗ.
-
Bắt buộc phải sử dụng đệm cao su giảm chấn giữa máy hút và thân máy CNC. Điều này cực kỳ quan trọng để triệt tiêu rung động từ động cơ máy hút truyền xuống trục chính (Spindle) của máy CNC.
Bước 3: Cố định máy hút hơi dầu
Bước 4: Kết nối đường ống thoát dầu hồi (Drain Pipe)
-
Kết nối ống nhựa chịu dầu từ lỗ thoát của máy hút dẫn ngược về bồn chứa dung dịch làm mát của máy CNC.
-
Quy tắc: Đường ống phải luôn dốc xuống, không được để vặn xoắn hoặc tạo hình chữ U vì sẽ gây tắc nghẽn dầu, làm dầu tràn ngược ra ngoài máy hút.
Bước 5: Đấu nối nguồn điện
3. Kiểm tra và vận hành thử
-
Kiểm tra chiều quay: Đảm bảo quạt hút quay đúng chiều mũi tên ký hiệu trên vỏ máy.
-
Thử độ kín: Dùng một mẩu giấy nhỏ đặt gần phễu hút bên trong máy CNC; nếu giấy bị hút mạnh lên là đạt yêu cầu.
-
Kiểm tra rung động: Chạy máy ở tốc độ cao nhất và dùng tay chạm vào thân máy CNC để cảm nhận rung động. Nếu rung mạnh, cần kiểm tra lại đệm cao su hoặc cân bằng cánh quạt.
4. Những sai lầm cần tránh khi lắp đặt
-
Không lắp giảm chấn: Dẫn đến bề mặt gia công bị rung (vết sần), đặc biệt khi gia công tinh hoặc mài.
-
Ống thoát dầu quá dài hoặc bị gấp khúc: Khiến dầu không thoát được, tích tụ lâu ngày làm hỏng động cơ hoặc tràn ra sàn xưởng.
-
Lắp quá xa nguồn phát sinh: Làm giảm hiệu suất hút, sương dầu vẫn thoát ra ngoài cửa máy khi vận hành.
Việc lắp đặt máy hút hơi dầu đúng kỹ thuật không chỉ giúp tối ưu hóa lực hút mà còn đảm bảo an toàn, tránh rung lắc gây ảnh hưởng đến độ chính xác của máy CNC. Dưới đây là quy trình lắp đặt chuẩn mà các kỹ sư thường áp dụng.
1. Chuẩn bị trước khi lắp đặt
-
Vị trí lắp đặt: Thông thường là nóc máy CNC. Cần chọn vị trí gần nguồn phát sinh sương dầu nhất (thường là phía trên trục chính hoặc khu vực gia công).
-
Kiểm tra bề mặt: Đảm bảo nóc máy đủ chắc chắn để chịu tải trọng của thiết bị. Nếu nóc máy mỏng, cần chuẩn bị thêm khung sắt bổ trợ.
-
Dụng cụ: Máy khoan, bộ lục giác, cờ lê, băng keo bạc, keo silicon và ống dẫn dầu chuyên dụng.
2. Quy trình lắp đặt chi tiết
Bước 1: Khoét lỗ thông hơi trên nóc máy CNC
-
Đo kích thước họng hút của máy hoặc tấm đế (base).
-
Dùng máy cắt hoặc máy khoan khoét một lỗ tương ứng trên nóc máy CNC.
-
Lưu ý: Cần che chắn kỹ khu vực bàn máy phía dưới bằng bạt để tránh mạt sắt rơi vào băng máy hoặc dung dịch làm mát.
Bước 2: Lắp đặt đế máy và giảm chấn
-
Đặt tấm đế hoặc khung đỡ lên vị trí đã khoét lỗ.
-
Bắt buộc phải sử dụng đệm cao su giảm chấn giữa máy hút và thân máy CNC. Điều này cực kỳ quan trọng để triệt tiêu rung động từ động cơ máy hút truyền xuống trục chính (Spindle) của máy CNC.
Bước 3: Cố định máy hút hơi dầu
Bước 4: Kết nối đường ống thoát dầu hồi (Drain Pipe)
-
Kết nối ống nhựa chịu dầu từ lỗ thoát của máy hút dẫn ngược về bồn chứa dung dịch làm mát của máy CNC.
-
Quy tắc: Đường ống phải luôn dốc xuống, không được để vặn xoắn hoặc tạo hình chữ U vì sẽ gây tắc nghẽn dầu, làm dầu tràn ngược ra ngoài máy hút.
Bước 5: Đấu nối nguồn điện
3. Kiểm tra và vận hành thử
-
Kiểm tra chiều quay: Đảm bảo quạt hút quay đúng chiều mũi tên ký hiệu trên vỏ máy.
-
Thử độ kín: Dùng một mẩu giấy nhỏ đặt gần phễu hút bên trong máy CNC; nếu giấy bị hút mạnh lên là đạt yêu cầu.
-
Kiểm tra rung động: Chạy máy ở tốc độ cao nhất và dùng tay chạm vào thân máy CNC để cảm nhận rung động. Nếu rung mạnh, cần kiểm tra lại đệm cao su hoặc cân bằng cánh quạt.
4. Những sai lầm cần tránh khi lắp đặt
-
Không lắp giảm chấn: Dẫn đến bề mặt gia công bị rung (vết sần), đặc biệt khi gia công tinh hoặc mài.
-
Ống thoát dầu quá dài hoặc bị gấp khúc: Khiến dầu không thoát được, tích tụ lâu ngày làm hỏng động cơ hoặc tràn ra sàn xưởng.
-
Lắp quá xa nguồn phát sinh: Làm giảm hiệu suất hút, sương dầu vẫn thoát ra ngoài cửa máy khi vận hành.


 DỊCH VỤ - TƯ VẤN THIẾT KẾ »
 MÁY HÚT SƯƠNG DẦU »
 MÁY LỌC BỤI CÔNG NGHIỆP DI ĐỘNG »
 BÀN HÚT BỤI–HÚT KHÓI

 Giới thiệu về YHB ECO VINA